

Производство фосфорно-калийных удобрений: технология и оборудование
2026-11-01
Производство фосфорно-калийных удобрений — не просто смешивание двух элементов. Это точный химико-технологический процесс, где от температуры реакции, времени выдержки и однородности смеси зависит не только выход продукта, но и его агрономическая эффективность, срок хранения и совместимость с другими компонентами в комплексных подкормках.
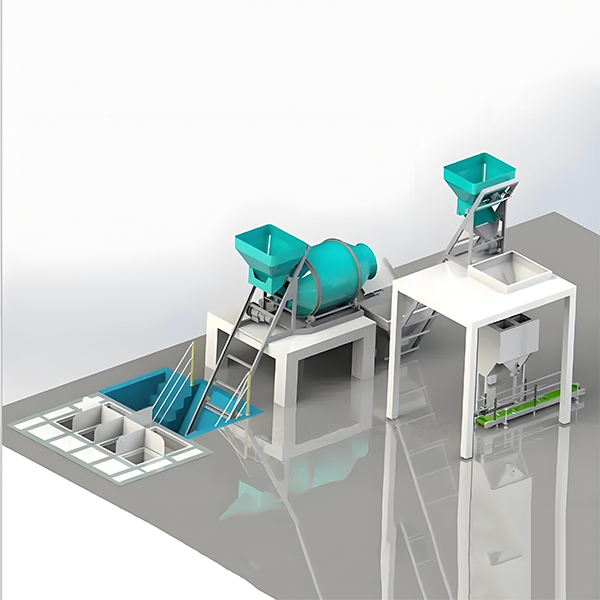
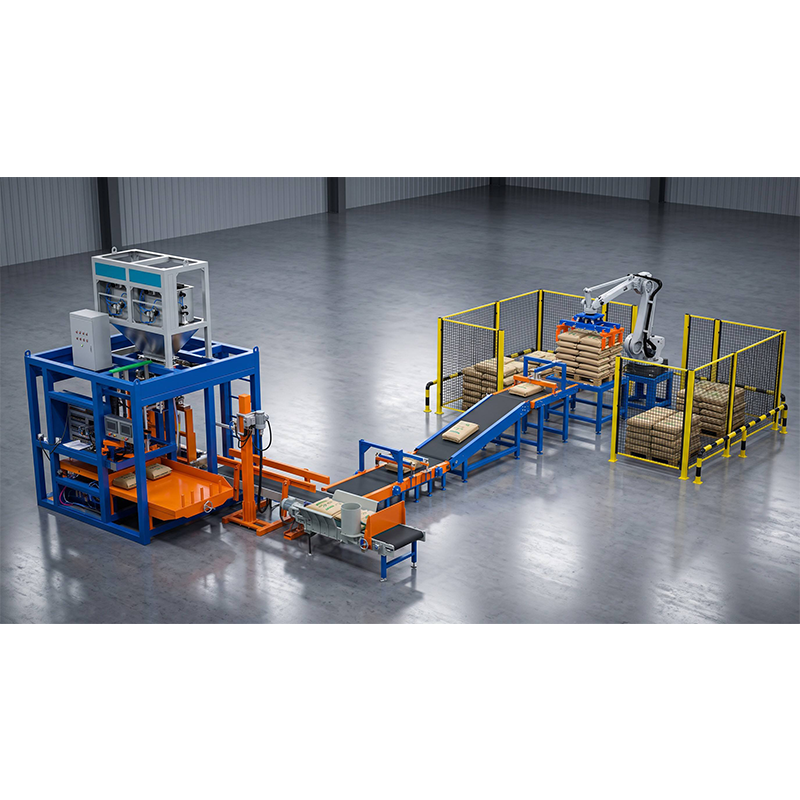
На практике мы видим: большинство российских и постсоветских производителей до сих пор используют устаревшие барабанные грануляторы или простые смесители с последующей ручной дозировкой. В результате — перерасход сырья на 8–12 %, брак до 7 % из-за расслоения фракций и нестабильное содержание P₂O₅ и K₂O в готовой партии. Мы сталкивались с этим напрямую при модернизации линий в Краснодарском крае и Беларуси. Реальное решение — не «ещё один смеситель», а сквозная автоматизированная система, охватывающая весь цикл: от приёмки фосфатного концентрата и хлорида калия до фасовки гранул в клапанные мешки по 25–50 кг.
Три технологических этапа, которые нельзя упрощать
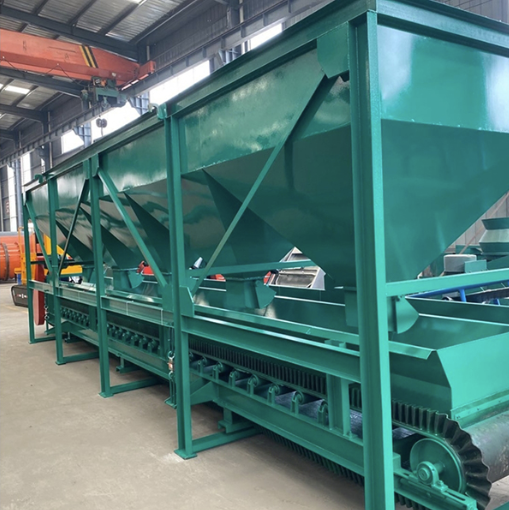
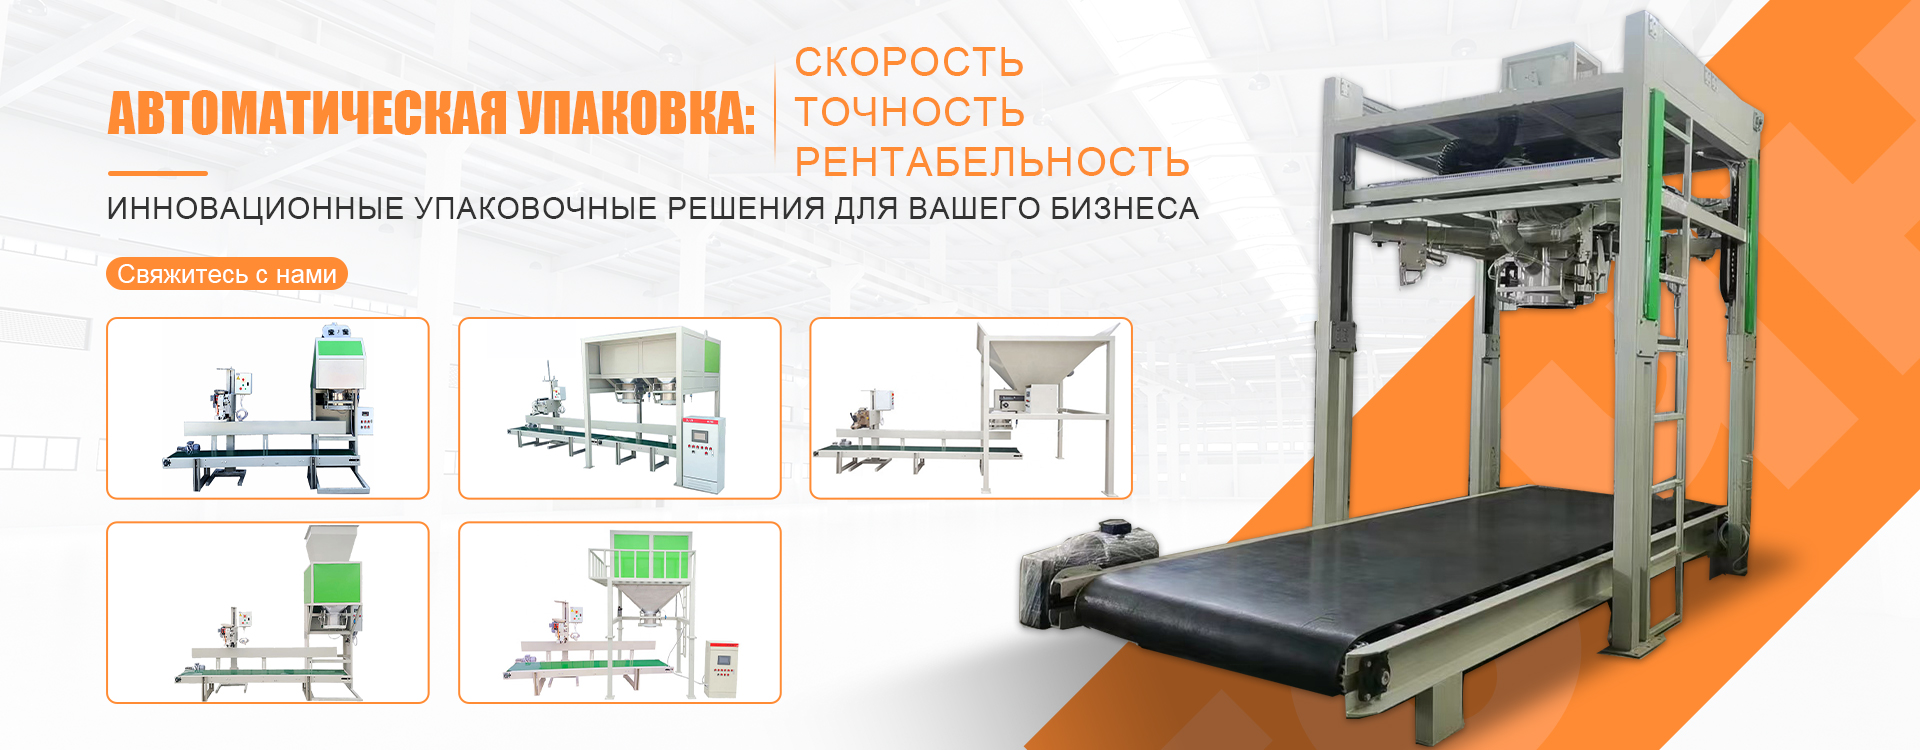
Первый — активная предварительная подготовка компонентов. Фосфоритная мука и калийные соли часто поступают с влажностью 3–5 % и различной гранулометрией. Без предварительной сушки и просеивания через сито 2,5 мм невозможна равномерная реакция. В линиях YH-PD50SG это решается встроенным вибропитателем с регулируемой амплитудой и термостатируемым сушильным блоком — не как опция, а как обязательный узел.
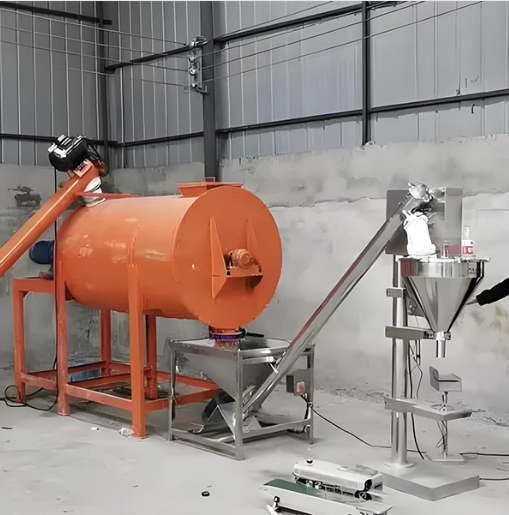
Второй — контролируемая реакция в условиях ограниченной влаги. Фосфорно-калийные соединения образуются при температуре 95–110 °C в течение 18–24 минут. Снижение температуры ниже 90 °C резко замедляет формирование стабильных двойных солей (например, KPO₃). Превышение 115 °C вызывает частичный распад и выделение HCl. В оборудовании серии YH используется герметичный реакционный шнек с водяной рубашкой и цифровым ПИД-регулированием — погрешность поддержания температуры не превышает ±1,2 °C.
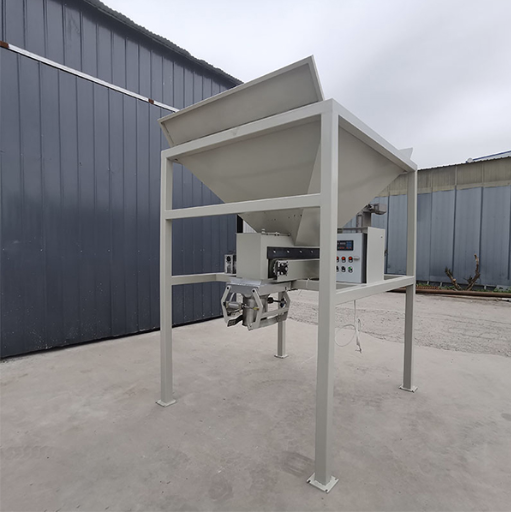
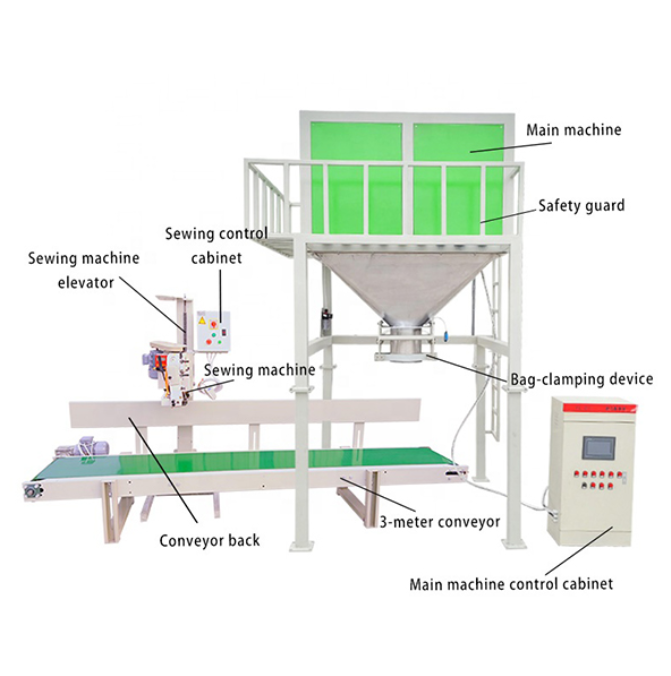
Третий — точная фасовка без потерь и пыления. Готовые гранулы обладают высокой текучестью и склонны к электростатическому заряду. Типичная ошибка — применение обычных весовых дозаторов без антистатического покрытия и вакуумной очистки. На линиях YH-A50K реализован двухковшовый принцип: первый ковш принимает порцию, второй — дозирует её в мешок с одновременной подачей инертного воздуха для подавления пыли. Погрешность дозирования — не более ±0,3 % при скорости 50 циклов/минуту.
Почему стандартные решения проваливаются на реальных объектах
Некоторые считают: «Главное — купить хороший смеситель, остальное само сложится». Однако в нашем опыте более 60 проектов именно этот подход приводил к трём типовым сбоям:
Каждое из этих явлений устраняется не «настройкой», а конструкцией: YH-LX50 оснащён системой взвешивания в реальном времени с коррекцией по влажности (датчик влажности встроен в приёмный бункер), а YH-SPL использует вибрационную подачу вместо роторного клапана — полное отсутствие заклинивания даже при 6 % влажности.
Что даёт интеграция «под ключ» — на примере реального внедрения
На заводе в Оренбургской области мы заменили устаревшую линию 2007 года на комплекс YH-PD50 + YH-A50S + YH-YL. Результаты за первые три месяца эксплуатации:
Ключевой момент: всё оборудование проектировалось в едином CAD-центре компании. Это позволило точно рассчитать нагрузки на несущие рамы, согласовать интерфейсы между модулями и избежать «точек разрыва» в логистической цепочке — от реактора до паллетайзера.
Производство фосфорно калийных удобрений сегодня — это не химия в масштабе лаборатории, а инженерная система, где каждый миллиметр зазора, каждая десятая градуса и каждый миллисекундный цикл влияют на рентабельность. Надёжность здесь не абстракция — это проверенные в России и Казахстане решения серии YH, адаптированные под климат, качество сырья и требования ГОСТ 20436–85. Подробные технические параметры, схемы подключения и кейсы внедрения доступны на сайте компании.